Do julgamento sensorial à decisão orientada por dados, o monitoramento moderno de fermentação está passando por uma revolução tecnológica.
A lógica de parâmetros e a configuração de limites de alarme na prática são a defesa central para garantir a qualidade da fermentação.
Experiência especializada além dos livros didáticos: as três armadilhas da deriva do sensor, histerese de controle e silos de dados.
Fermentaçao de Daqu de Baijiu
A curva de temperatura apresenta características de 'subida lenta, platô médio, declínio lento'; a temperatura do produto é o indicador central de monitoramento, e evitar a 'queima' do koji é fundamental.
Fermentaçao de Produtos de Panificaçao
Extremamente sensível à umidade; equilíbrio entre formaçao de crosta superficial e formaçao de gotículas; filtragem de atraso recomendada para evitar falsos alarmes por abertura de porta.
Sistema Técnico de Monitoramento em Tempo Real de Temperatura e Umidade em Salas de Fermentação Modernas e Limites de Alarme de Parâmetros
Às três da manhã na sala de fermentação, além do som fraco dos equipamentos em operação, há aquela quietude especial impregnada com o aroma da fermentação. Na imaginação de muitos, a fermentação é um processo cheio de "senso artístico" — artesãos experientes julgam pelo cheiro, pela cor e pelo tato com base na experiência. Mas nos meus dez anos de experiência na indústria, percebi cada vez mais profundamente: Sem o suporte de dados, toda "experiência" é extremamente frágil diante da produção industrial moderna.
Já vivi uma lição extremamente dolorosa. Foi no final do outono de 2021, em uma base de produção de baijiu em larga escala no sul do país. Devido à transição sazonal, a umidade externa flutuava enormemente. Havíamos implantado um sistema básico de monitoramento de temperatura e umidade na época, mas por termos sido muito gananciosos por economia na seleção dos sensores, usamos sondas não industriais de nível consumidor. Após três dias consecutivos de chuva, a umidade ambiental tornou-se muito alta, causando grave deriva eletroquímica nos sensores. O sistema mostrava consistentemente umidade em torno de 75%, o que parecia perfeito, mas na realidade, a umidade real dentro dos poços de fermentação havia disparado para mais de 92%.
Quando descobrimos "manchas de água" anormais e odores mofados incomuns na superfície dos blocos de koji na manhã seguinte, aquele lote de blocos de koji de alto valor estava completamente perdido. Este acidente me ensinou: Um sistema de monitoramento de fermentação não deve apenas "ver" os dados, mas também "ver com precisão", e deve ser capaz de sobreviver em ambientes extremos enquanto fornece informações precisas continuamente.
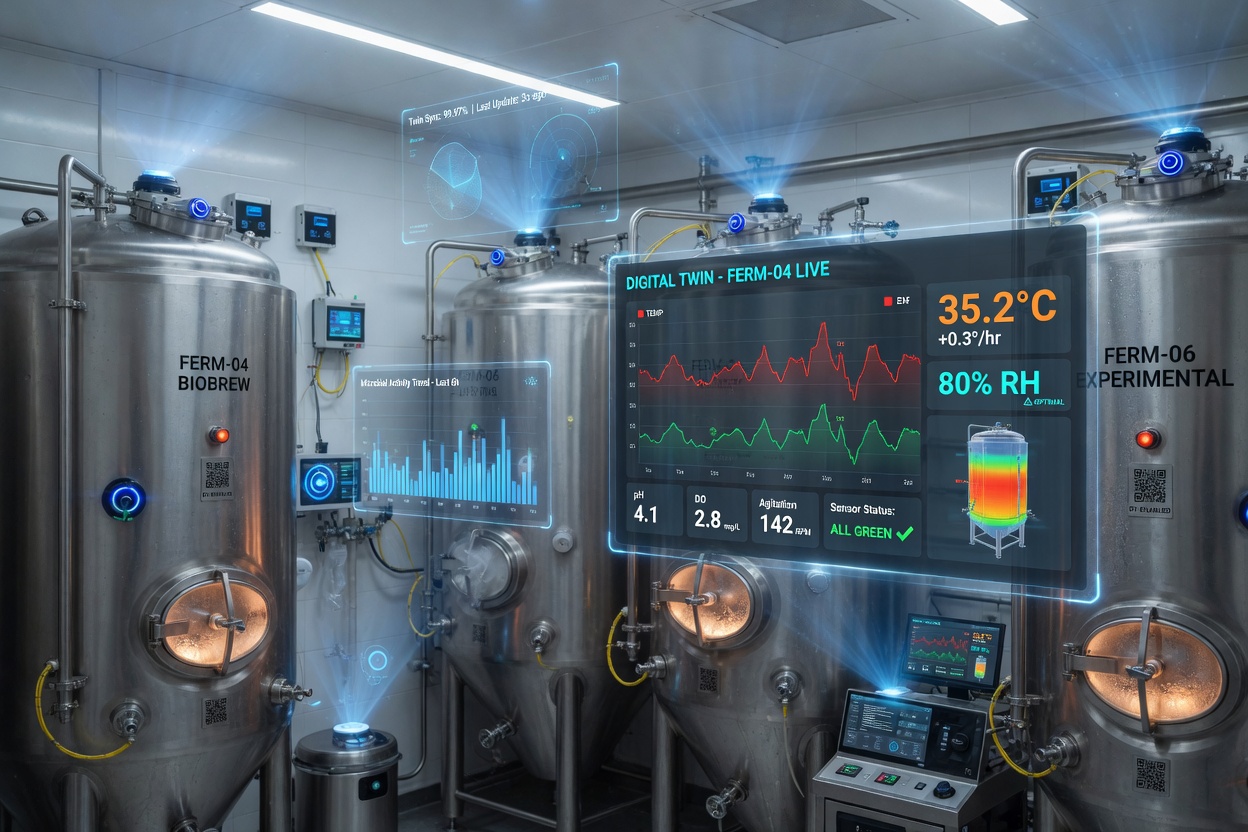
I. Da "Arte Sensorial" ao "Gêmeo Digital": A Arquitetura Técnica do Monitoramento Moderno
O monitoramento de salas de fermentação modernas evoluiu da era dos painéis de instrumentos únicos para a era da IoT (Internet das Coisas) em malha fechada de "detecção-transmissão-decisão-execução". Um sistema que possa verdadeiramente suportar a pressão da produção deve ter uma arquitetura rigorosa de quatro camadas.
1. Camada de Percepção: Rejeite a "Precisão Barata"
Na camada de percepção, muitas empresas cometem um erro: acreditar que qualquer sensor com precisão de exibição de ±0,1°C é um bom sensor. Isso é completamente um equívoco. Em ambientes como salas de fermentação, com alta umidade e possíveis gases corrosivos (como CO₂, NH₃), a Estabilidade é muito mais importante que a Precisão.
A solução de nível industrial que recomendo deve atender aos três requisitos rigorosos a seguir:
2. Camada de Transmissão: Estabilidade é a Prioridade Máxima
Na seleção de protocolos de transmissão, sempre mantenho um princípio: Lógica de controle crítica usa cabo, monitoramento auxiliar usa sem fio.
3. Camada de Decisão e Execução: O Valor da Computação de Borda (Edge Computing)
Muitas pessoas são supersticiosas sobre o "monitoramento em nuvem", acreditando que apenas processar todos os dados na nuvem merece o nome de "inteligência". Mas na produção real, isso é muito perigoso. Assim que há flutuação de rede, seus alarmes serão atrasados.
Eu defendo "Decisão na borda, análise na nuvem." Todos os julgamentos de limites de alarme e a lógica de controle PID de temperatura devem rodar no PLC local ou gateway de borda. O papel da nuvem deve ser registrar tendências históricas e realizar análises de otimização de processo de longo ciclo, não ser responsável pelo controle de segurança imediato.
II. Lógica de Parâmetros e Configuração de Limites de Alarme em Cenários Práticos
A configuração de parâmetros não é decidida por intuição; deve ser baseada em curvas de processo. Vou dar minhas configurações recomendadas através de dois cenários típicos.
1. Fermentação de Daqu de Baijiu: Capturando o Pulso do "Platô Médio"
A fermentação do baijiu é um processo biológico dinâmico, e sua curva de temperatura apresenta as características típicas de "subida lenta, platô médio, declínio lento".
| Estágio de Fermentação | Objetivo Principal | Temp. Ambiente Recomendada | Umidade Ambiente Recomendada | Indicador Chave de Monitoramento |
|---|---|---|---|---|
| Subida Lenta | Crescimento superficial, desenvolvimento de mofo | 25–35°C | 80–90% UR | Observar colonização microbiana |
| Platô Médio | Pico metabólico microbiano | 35–45°C | 70–80% UR | Temperatura do produto é essencial, evitar "queima" do koji |
| Declínio Lento | Resfriamento, secagem | 20–30°C | 50–65% UR | Evitar calor excessivo ou absorção de umidade em estágio tardio |
Minhas recomendações de limites de alarme (usando o estágio de platô médio como exemplo):
Experiência prática: Durante o estágio de platô médio, nunca olhe apenas para a temperatura ambiente. Se a temperatura ambiente está baixa mas a temperatura do produto está anormalmente alta, isso indica fermentação interna excessivamente ativa. Intervenção imediata de resfriamento é necessária, caso contrário a acidez pode se tornar incontrolável.
2. Fermentação de Produtos de Panificação: A "Corda Bamba" entre Umidade e Temperatura
A câmara de fermentação na indústria de panificação é extremamente sensível à umidade. Se a umidade está muito baixa, a superfície da massa forma crosta, impedindo a expansão do volume; se muito alta, gotículas de água se formam na superfície, afetando a cor e a estrutura.
| Estágio | Configuração de Temp. | Configuração de Umidade | Limite de Alarme Recomendado (Alerta / Ação) |
|---|---|---|---|
| Fermentação Primária | 26–28°C | 75–85% UR | Temp ±1,5°C / Umidade ±5% UR |
| Fermentação Final | 35–38°C | 80–90% UR | Temp ±2°C / Umidade ±7% UR |
Guia de Prevenção de Problemas**: No estágio de fermentação final, a causa mais comum de alarmes é a "interferência de abertura de porta". Quando um operador abre a porta da câmara de fermentação para carga ou descarga, a temperatura e a umidade caem instantaneamente. Se seu sistema estiver configurado de forma muito sensível, acionará frequentemente falsos alarmes do tipo "o lobo vem!". **Recomendo adicionar "filtragem de atraso" na lógica de alarme: somente quando o desvio do valor excede o limite definido e persiste por mais de 5 minutos ele deve ser considerado um alarme válido.
III. Guia de Prevenção de Problemas de Nível Expert: O que os Livros Didáticos Não Contam
Ao implantar sistemas de monitoramento na prática, você encontrará muitos problemas "não técnicos".
IV. Conclusão
O monitoramento de temperatura e umidade de salas de fermentação modernas está se transformando de uma "ferramenta auxiliar" para uma "força produtiva central". Não deveria ser meramente uma tela exibindo números, mas um órgão inteligente capaz de sentir riscos, prever tendências e responder autonomamente.
Ferramentas técnicas podem substituir o olho nu, mas não podem substituir a tomada de decisão. Um excelente sistema de monitoramento fornece aos artesãos experientes um par de "olhos digitais" capazes de enxergar através da escuridão e perceber mudanças microscópicas. Quando podemos controlar precisamente cada flutuação de temperatura e cada variação de umidade, verdadeiramente dominamos a arte da fermentação.